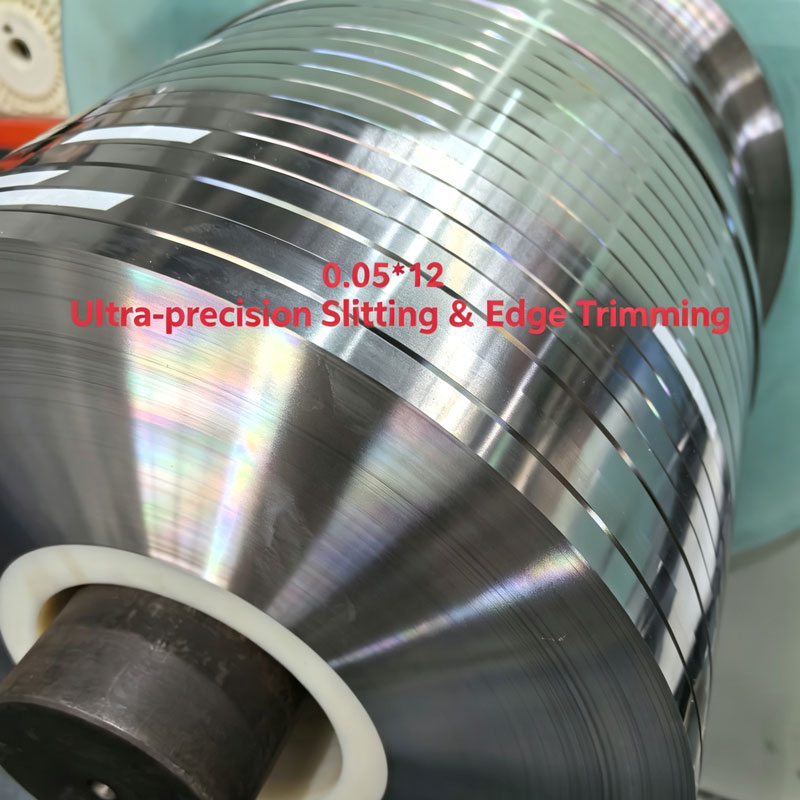
Dải lò xo bằng thép không gỉ 0,05mm từ Qihong được cuộn đến 0,050 mm danh nghĩa với dải ± 0,002 mm, khe rộng 2 đến 300 mm ở nhiệt độ 1/4H đến H cho các tiếp điểm, miếng chêm và lò xo phẳng. Nhà sản xuất Ninh Ba tôi luyện, rạch và báo cáo độ cứng trên mỗi cuộn dây.
Bản vẽ cho biết 0,05 mm và máy ép không đồng ý. Ở máy đo này, con số danh nghĩa là một dải chứ không phải thực tế: dung sai là một vài phần trăm của tiết diện, một gờ có thể bằng một phần mười của nó, và cuộn dây của chính cuộn dây để lại một đường cong bề mặt như bị cấp sai hai mét khi chạy.Dải lò xo thép không gỉ 0,05mmtừ Qihong được cuộn, tôi luyện và rạch ở Ninh Ba, Trung Quốc theo dải micron quy định thay vì quy ước của nhà máy, vì vậy bộ phận này được thiết kế dựa trên các con số mà bạn có thể đo khi đến nơi.
50 µmphần danh nghĩa
±2 µmdải đo, thỏa thuận theo đơn đặt hàng
119 g/mở chiều rộng 300 mm
Tại sao 0,05 mm
Phạm vi nhiệt độ lò xo trên dòng này bắt đầu từ 0,05 mm và chạy đến 3,0 mm, trong khi phạm vi lá nhôm chạy từ 0,01 đến 0,30 mm và bao phủ cùng một thước đo từ hướng khác. Vì vậy, đây là đường nối: phần mỏng nhất vẫn được xử lý dưới dạng dải và là điểm mà các chế độ hỏng hóc không còn mang tính luyện kim và bắt đầu có kích thước.
Máy đo là một dải, không phải là một con số.Ở 0,050 mm, cửa sổ ± 0,002 mm có nghĩa là phần di chuyển 4% từ cuộn này sang cuộn khác. Một máy ép được thiết lập ở phía thấp của dải đó và được nạp từ phía cao sẽ thay đổi chiều cao đóng của nó nhiều hơn mức mà hầu hết các công cụ tiến bộ có thể chịu đựng được.
Hạt trở thành một phần của phần.Ở kích thước hạt ASTM 8, hạt trung bình khoảng 22 µm, gần bằng một nửa độ dày. Bộ phận này chỉ sâu hai hoặc ba hạt, do đó sự phân tán giữa các lần gia nhiệt là do luyện kim chứ không phải là lỗi lăn và không có mức độ điều khiển máy đo nào loại bỏ được nó.
Burr cạnh tranh với độ dày.Năm micromet là vô hình trên 0,30 mm và chiếm 10% tiết diện ở đây, đó là lý do tại sao điều kiện cạnh được sắp xếp theo số trên thước đo này và được để lại theo quy ước trên dải nặng hơn.
Bộ cuộn dây được làm bằng cách cuộn dây, không phải bằng cách cuộn.Phần mỏng có độ cong vĩnh viễn từ lực căng của chính nó trên bộ thu hồi và đường kính lõi cuộn dây quyết định bao nhiêu.
Khối lượng thấp, chiều dài dài.Với chiều rộng 300 mm, dải này nặng khoảng 119 g/m, do đó một cuộn dây nặng 100 kg chạy được khoảng 840 m. Tốt cho việc sản xuất không bị gián đoạn, không tha thứ nếu sai mười mét đầu tiên.
Không ai trong số này là một khiếm khuyết trong vật liệu. Đó là tính chất vật lý của phần 50 µm, và đó là lý do tại saoDải lò xo thép không gỉ 0,05mmphải được xác định bằng dải đo, chiều cao gờ và kết cấu cuộn dây thay vì chỉ theo tên cấp.
Toán học dung sai
Dung sai ±0,01 mm là không đáng kể trên dải 0,5 mm và không thể thực hiện được ở đây: nó sẽ là 20% của tiết diện. Dung sai chỉ có nghĩa là một phần danh nghĩa và phần đó là yếu tố quyết định giá của thước đo này.
Máy đo danh nghĩa
Ban nhạc điển hình
Chia sẻ của phần
0,50 mm
±0,010 mm
2,0%
0,20mm
±0,005 mm
2,5%
0,10mm
±0,003 mm
3,0%
0,05mm
±0,002 mm
4,0%
Vương miện.Cối xay khiến phần trung tâm nặng hơn một chút so với các cạnh. Trên dải nặng đó là một câu hỏi về độ phẳng; đây là một câu hỏi đo, bởi vì sự khác biệt giữa tâm và cạnh có thể đạt tới toàn bộ dải dung sai.
Giảm cạnh sau khi rạch.Kéo cắt rãnh thay vì cắt và nửa milimet cuối cùng ở mỗi cạnh có thể mỏng đi. Điều quan trọng là có chiều rộng từ 2 đến 10 mm trong đó các cạnh chiếm phần lớn khuôn mặt.
Độ lệch tâm của cuộn.Hiển thị dưới dạng sóng tuần hoàn có độ dày dọc theo cuộn dây, có bước sóng bằng chu vi cuộn phôi. Việc đọc micromet được thực hiện tại một điểm sẽ hoàn toàn bỏ lỡ nó.
Bản thân việc đo lường.Một micromet cầm tay có đe phẳng sẽ nén nhẹ dải mỏng và đọc ở mức thấp; một máy đo trọng lượng hoặc không tiếp xúc thì không. Hỏi con số chứng chỉ đến từ công cụ nào trước khi so sánh hai nhà cung cấp.
Viết dung sai dưới dạng dải cộng với phương pháp đo, ví dụ: "0,050 mm ± 0,002 mm, được đo ở giữa chiều rộng bằng thước đo không tiếp xúc". Bất kỳ nhà cung cấp nào cũng sẽ đáp ứng mức "0,05 mm" trần trong đơn đặt hàng theo bất kỳ cách nào phù hợp với họ và lập luận sau đó là về cách giải thích chứ không phải về chất lượng.
Giữ 4% trên 50 µm là vấn đề kiểm soát lực lăn và lực căng chứ không phải là vấn đề kiểm tra, đó là lý do tại saoDải lò xo thép không gỉ 0,05mmđược trích dẫn cùng với dải gắn vào máy đo và được xác nhận trên mỗi cuộn dây thay vì được hứa hẹn dưới dạng số liệu trong danh mục.
Độ cứng ở máy đo
Độ cứng thường được trích dẫn dưới dạng một con số. Ở mức 0,05 mm, đây là quyết định đầu tiên của đo lường vì vết lõm phải vừa với phần bên trong trước khi đọc có ý nghĩa gì.
Tải thay đổi câu trả lời.Ở HV 550, vết lõm 0,1 kgf có chiều ngang khoảng 18 µm và sâu khoảng 6 µm, một phần tám của tiết diện mà ASTM E384 chấp nhận vì độ dày vượt quá 1,5 lần đường chéo. Cùng một vật liệu được thử nghiệm ở mức 1 kgf cần đường chéo là 58 µm và do đó tiết diện là 87 µm, do đó thử nghiệm ở đây không hợp lệ cho dù thiết bị in ra là gì.
Trích dẫn tải với giá trị.HV 550 ở HV0.1 và HV 550 ở HV1 là những tuyên bố khác nhau về cùng một cuộn dây. Một chứng chỉ không có tải thì không thể so sánh được với bất cứ thứ gì.
Kéo chạy trên toàn bộ phần.Không có mẫu gia công nào có thể được tạo ra từ 50 µm, vì vậy thử nghiệm là độ bền kéo dải trên chiều rộng được cung cấp và kết quả phụ thuộc vào chiều rộng mẫu và độ thẳng hàng của tay cầm. Hỏi chiều rộng được sử dụng.
Kiểm tra theo chiều rộng, không chỉ dọc theo nó.Ủ và cán nóng đều để lại các cạnh và tâm hơi xa nhau. Ba số đọc, hai cạnh và số ở giữa cho bạn biết nhiều thông tin hơn là một con số ở giữa.
Mong đợi sự phân tán rộng hơn trên dải nặng.Hai hoặc ba hạt qua mặt cắt nghĩa là vết lõm có thể chạm vào ranh giới hạt hoặc bên trong một hạt và sự chênh lệch giữa các số đọc là hành vi thực tế của vật liệu chứ không phải lỗi của người vận hành.
Cách khắc phục thực tế là một dòng đơn đặt hàng có tên phương pháp: độ cứng tính bằng HV với tải trọng đã nêu, được kiểm tra tại ba vị trí trên chiều rộng, được báo cáo trên mỗi cuộn dây. Điều đó biếnDải lò xo thép không gỉ 0,05mmthành một tài liệu mà cuộc kiểm tra sắp tới của bạn thực sự có thể từ chối, đây là loại thông số kỹ thuật duy nhất đáng viết.
Bảng thông số kỹ thuật
Các hình dưới đây là cửa sổ làm việc cho máy đo này. Bất cứ điều gì bên ngoài chúng đều được trích dẫn riêng lẻ thay vì được hứa hẹn từ một bảng.
Mục
Đặc điểm kỹ thuật
Máy đo danh nghĩa
0,05 mm (0,050 mm); 0,05 đến 3,0 mm có sẵn trong cùng dòng sản phẩm
Dung sai độ dày
± 0,002 mm điển hình ở máy đo này, dải được thỏa thuận cho mỗi đơn hàng
Chiều rộng
khe từ 2 đến 300 mm; hẹp hơn hoặc rộng hơn theo thỏa thuận
Lớp
201, 301, 304, 316L, 631, 430
tính khí
Ủ, 1/4H, 1/2H, 3/4H, H
Báo cáo độ cứng
HV ở mức tải quy định (HV0.1 hoặc HV0.2), ba vị trí trên chiều rộng
Độ bền kéo
1100 đến 2100 MPa ở nhiệt độ cứng, được xác nhận theo cấp độ và nhiệt độ
Độ phẳng
0,03 mm/m hoặc cao hơn trên cuộn khe đã hoàn thiện
Bề mặt
2B, BA, chải, đánh bóng; bôi dầu hoặc khô theo quy định
Bờ rìa
Rạch, cạnh tròn hoặc được mài nhẵn đến độ cao gờ đã nêu
Hình thức giao hàng
Cuộn dây, cuộn dây dao động, chiều dài cắt
Trọng lượng cuộn
Đặt theo công suất trang trí của bạn; khoảng 840 m trên 100 kg ở 300 mm
Tiêu chuẩn
ASTM, AISI, GB, JIS, DIN, BS, EN; giấy chứng nhận nhà máy mỗi lô
Chứng nhận
Hệ thống chất lượng ISO 9001, SGS; Tài liệu RoHS theo yêu cầu
Đơn hàng tối thiểu
tiêu chuẩn 100 kg; Chiều dài thử nghiệm từ 5 đến 20 kg để đánh giá chất lượng dụng cụ
Ba dòng thực hiện hầu hết công việc theo yêu cầu: dải đo với phương pháp đo của nó, chiều cao lưỡi dao mà bạn có thể chấp nhận được và trọng lượng cuộn dây mà bộ trang trí của bạn có thể mang theo. Mọi thứ khác có thể được điều chỉnh sau cuộn dây đầu tiên; ba cái đó quyết định xem cuộn dây đầu tiên có chạy hay không.
Chiều rộng đáng để xem lại lần thứ hai trước khi bản vẽ bị đóng băng. Khe càng hẹp thì phần bề mặt được chịu bởi cạnh cắt càng lớn: trên phần rộng 2 mm, một nửa bề mặt có thể bị ảnh hưởng bởi cạnh, khiến rất ít kim loại cơ bản chịu tải. Đó là một quyết định thiết kế chứ không phải là một quyết định mua hàng. Gửi kích thước trống đã hoàn thành với yêu cầuDải lò xo thép không gỉ 0,05mmđược trích dẫn ở độ rộng mà công cụ thực sự cần.
Cạnh và Burr
Burr là chiều cao và trên dải mỏng, chiều cao là phần trăm. Năm micromet trên 0,30 mm là 1,7% của mặt cắt và biến mất khi vượt qua quá trình mài nhẵn; 5 micromet ở đây là 10%, và nó trở thành thứ cao nhất trong phần này.
Rãnh cạnhlà mặc định và rẻ nhất. Nó có một cạnh được cuộn lại và một bên có gờ, và mặt gờ phải được ghi tên trên bản vẽ để công cụ có thể đặt nó vào trong chỗ uốn cong hoặc cách xa điểm tiếp xúc trượt.
Cạnh trònloại bỏ góc nhọn bằng cách cạo hoặc lăn. It costs a pass, protects operators and dies, and is the usual choice for parts handled in bulk or fed through a guide rail.
Đã được gỡ bỏ đến một độ cao đã nêulà phiên bản duy nhất có thể được kiểm tra. "Deburred" alone means different things in different shops; "burr under 3 µm measured at 200x" is a criterion.
Thả cạnhtừ việc cắt làm mỏng phần bên ngoài của milimet. Trên một dải rộng 2 mm chiếm một phần tư khuôn mặt và sau đó nó xuất hiện dưới dạng một vùng mềm không thể uốn cong.
Dấu hiệu xử lý là phần còn lại.Vết xước có đường kính 50 µm là vết khía, và vết khía trên lò xo là điểm gốc mỏi. Cuộn dây xen kẽ và găng tay ở bộ trang trí quan trọng hơn trên máy đo này hơn bất kỳ máy đo nào khác trong phạm vi.
Tình trạng cạnh là biến số rẻ nhất để thay đổi và là biến số đắt nhất được phát hiện muộn, bởi vì vấn đề về gờ thường được phát hiện bởi máy ép của khách hàng chứ không phải do đường rạch. Việc đặt tên cho cạnh và chiều cao của gờ theo thứ tự là điều giữDải lò xo thép không gỉ 0,05mmkhỏi việc trở thành vật liệu chỉ hoạt động trên mẫu riêng của nhà cung cấp.
Xây dựng cuộn dây
Dải mỏng nhớ vết thương như thế nào. Sức căng trên bộ thu hồi, đường kính lõi và cách xếp chồng các vòng đều để lại một hình dạng trong cuộn dây mà máy ép thừa hưởng và ở mức 50 µm, hình dạng đó cũng có ảnh hưởng như nhiệt độ.
Bộ cuộn dâylà một chiếc nơ dọc xuất hiện khi dải được tháo ra. Nó xuất phát từ lực căng cuộn dây và từ đường kính lõi, và nó bị giảm đi nhờ lõi lớn hơn và độ căng thấp hơn thay vì cân bằng sau đó, vì việc cân bằng trên máy đo này sẽ làm giảm độ cứng.
nỏlà độ cong theo chiều rộng, thường được thừa hưởng từ máy nghiền và được khuếch đại bằng cách rạch. Nó thể hiện như một bộ phận lắc trên một tấm phẳng và như một vị trí trống không nhất quán trong khuôn.
Kính thiên vănxảy ra khi các vòng trượt sang một bên trong quá trình cuộn dây. Hướng dẫn xen kẽ hoặc cạnh ngăn cản điều đó; không có gì có thể khắc phục được một khi nó đã xảy ra trong quá trình vận chuyển.
Cuộn dây dao độngđặt dải qua lại trên một ống rộng, loại bỏ gần như hoàn toàn bộ cuộn dây và cho phép tiếp tục chạy trong thời gian dài mà không cần thay đổi cuộn dây. Đây là hình thức phân phối thông thường cho chiều rộng hẹp và chiều dài dài.
Trọng lượng cuộn là một quyết định xử lý.Một cuộn dây nặng 100 kg ở máy đo này chứa hơn 800 m vật liệu: ít thay cuộn dây hơn và thời gian chạy không bị gián đoạn lâu hơn, nhưng trọng lượng nâng nhiều hơn và tổn thất nhiều hơn nếu cạnh bị hư hỏng trong quá trình vận chuyển.
Đóng gói là một phần của đặc điểm kỹ thuật.Giấy chống ẩm, lớp xen kẽ và tấm pallet được khử trùng bảo vệ một cạnh mà một dấu dây đeo duy nhất có thể làm hỏng.
Việc chỉ định cấu trúc cuộn dây không phải là một chi tiết đối với nhân viên vận chuyển; Đây là bước quy trình cuối cùng quyết định liệu vật liệu có đủ phẳng để nạp hay không. Cán, ủ và rạch được thực hiện tại một nhà máy ở Khu công nghệ cao Ninh Ba, đó là lý do tại saoDải lò xo thép không gỉ 0,05mmcó thể được quấn theo đường kính lõi và trọng lượng cuộn mà bộ trang trí của bạn thực sự chạy.
Câu hỏi thường gặp
Q0,05 mm vẫn còn là dải, hay đã là giấy bạc?
AVề mặt thương mại thì đó là cả hai, đó chính xác là lý do tại sao nó gây ra tranh cãi. Giấy bạc được phân loại từ khoảng 0,01 đến 0,30 mm và dải từ 0,05 đến 3,0 mm, do đó, phần 50 µm nằm trong cả hai danh mục và có thể được trích dẫn từ hai dây chuyền sản xuất khác nhau. Những đường đó không hoạt động giống nhau: chúng chạy ở độ căng khác nhau, rạch từ các chiều rộng cuộn dây chính khác nhau và giữ các dải dung sai khác nhau, do đó, cuộn dây đến có một bộ khác và một cạnh khác nhau tùy thuộc vào loại nào tạo ra nó. Không có điều nào trong số đó được hiển thị trên hộp. Hỏi đường nào sẽ tạo ra cuộn dây của bạn và đường đó giữ dải nào. Trên trang web này, dòng sản phẩm lò xo có độ dày bắt đầu từ 0,05 mm và dòng sản phẩm siêu mỏng có kích thước từ 0,01 đến 0,1 mm, đó là lý do tại sao cùng một số bộ phận có thể xuất hiện với hai dấu ngoặc kép rất khác nhau.
QBạn thực sự có thể giữ được mức độ khoan dung nào ở thước đo này?
AKhoảng ±0,002 mm là dải thông thường và có thể thảo luận chặt chẽ hơn đối với chiều rộng và cấp độ cụ thể thay vì hứa hẹn nói chung. Hai điều di chuyển câu trả lời. Đầu tiên là chiều rộng: một cuộn dây rộng có khoảng cách cuộn dài khó giữ hơn một dải khe hẹp, bởi vì vương miện và độ lệch tâm có nhiều chỗ để lộ ra hơn. Thứ hai là phương pháp đo, vì micromet cầm tay và thước đo không tiếp xúc sẽ không phù hợp với micromet. Hãy cho chúng tôi biết loại dây đeo mà bạn cần lắp ráp và nhạc cụ mà bạn sẽ kiểm tra nó, và báo giá sẽ được viết dựa trên cặp đó thay vì dựa trên số danh mục.
QGiấy chứng nhận có cung cấp độ bền kéo hoặc độ cứng không?
ACả hai đều có thể được báo cáo, nhưng chúng đến từ các thử nghiệm khác nhau và một trong số chúng đáng tin cậy hơn nhiều trên tiết diện mỏng. Độ bền kéo được đo trên một mẫu dải có tiết diện đầy đủ, do đó kết quả phụ thuộc vào chiều rộng mẫu thử và độ căn chỉnh tay cầm và mang nhiều độ phân tán hơn ở 50 µm. Độ cứng nhanh hơn, cục bộ hơn và rẻ hơn, nhưng chỉ có hiệu lực nếu tải được xác định và tiết diện ít nhất gấp 1,5 lần đường chéo thụt lề. Để được chấp nhận thường xuyên, chúng tôi sẽ đặt độ cứng tính bằng HV ở tải trọng quy định trên mỗi cuộn dây và độ bền kéo trên cuộn dây đủ tiêu chuẩn hoặc theo yêu cầu. Nếu bản vẽ của bạn yêu cầu dây căng, hãy nói như vậy ở giai đoạn tìm hiểu để lịch trình kiểm tra được đưa vào giá thay vì được thêm vào sau đó.
QBạn có thể cung cấp đầy đủ máy đo này không?
AĐúng, và đó là tính khí mà hầu hết người mua mong muốn ở đây, bởi vì bộ phận 50 µm thường là một tiếp điểm, một miếng chêm hoặc một lò xo phẳng phải chịu tải mà không cần di chuyển nhiều. Giới hạn không phải ở độ cứng mà ở chỗ bộ phận đó phải tồn tại sau đó như thế nào. Vật liệu cứng hoàn toàn ở máy đo này hầu như không có dự trữ hình thành, do đó, bất kỳ chỗ uốn nào vượt quá bán kính nông đều phải được thiết kế trước khi đông cứng hoặc bộ phận phải được chế tạo từ nhiệt độ mềm hơn. Hãy cho chúng tôi biết bán kính uốn cong nhỏ nhất trên bản vẽ và độ lệch mà bộ phận nhìn thấy; cặp đó, không phải số độ cứng, quyết định xem H có phải là lựa chọn phù hợp hay không hay liệu 1/2H sẽ giữ cùng tải với một khúc cua khả thi hay không.
QMột cuộn dây dài bao nhiêu và nó được quấn như thế nào?
AChiều dài tính theo chiều rộng vì cuộn dây được quấn theo trọng lượng mà bộ trang trí của bạn có thể nâng lên. Với chiều rộng 300 mm, dải này nặng khoảng 119 g/m, do đó, một cuộn dây nặng 100 kg là khoảng 840 m; ở chiều rộng 50 mm, cùng trọng lượng là hơn 5.000 m. Chiều rộng hẹp thường được cung cấp cuộn dao động trên một ống chỉ, giúp loại bỏ bộ cuộn dây và cho phép chạy liên tục, trong khi vật liệu rộng hơn xuất hiện dưới dạng cuộn dây thông thường trên lõi có kích thước để giảm độ cong cần thiết. Cung cấp cho chúng tôi trọng lượng cuộn tối đa của tay cầm bộ tháo cuộn của bạn và độ dài bạn muốn giữa các lần thay đổi và cuộn dây sẽ được đặt để phù hợp thay vì cuộn suốt chỉ tiêu chuẩn của chúng tôi.
QTôi nên đặt cạnh nào cho phần mỏng này?
ARãnh cạnh nếu bộ phận được làm trống và cạnh biến mất trong phần viền, vì đây là tùy chọn có chi phí thấp nhất và lưỡi dao có thể được định hướng ra khỏi bề mặt gia công. Cạnh tròn nếu dải được đưa qua thanh dẫn hướng, được xử lý với số lượng lớn hoặc chạm vào tiếp điểm trượt, vì cạnh được cuộn sẽ không cạo được dụng cụ hoặc người vận hành. Được mài nhẵn đến độ cao quy định nếu cạnh vẫn là một bề mặt chức năng, điều này thường xảy ra trên các lò xo tiếp xúc nơi gờ sẽ tựa vào một bộ phận tiếp giáp. Trên 50 µm, gờ là một phần mười của tiết diện, vì vậy nó có giá trị bằng một dòng trên bản vẽ và một đoạn hội thoại trước khi cuộn dây bị rạch.
QTôi có thể kiểm tra độ dài ngắn trước khi thực hiện đơn hàng đầy đủ không?
ACó, chiều dài thử nghiệm khoảng 5 đến 20 kg là bình thường để đánh giá chất lượng dụng cụ so với mức tối thiểu tiêu chuẩn khoảng 100 kg. Quá trình thử nghiệm được cuộn và rạch theo cùng lịch trình với lệnh sản xuất, đây là cách duy nhất để hành vi của nó dự đoán số lượng lớn và nó có thể được rạch theo chiều rộng sản xuất để nó chạy trên công cụ thực thay vì trên máy ép trong phòng thí nghiệm. Gửi chiều rộng trống, nhiệt độ và cạnh bạn định sử dụng và bản dùng thử sẽ được xây dựng theo sự kết hợp đó. Kết quả từ việc cắt thử sang một chiều rộng khác cho bạn biết rất ít ở thước đo này, vì tỷ lệ cạnh và độ khum đều thay đổi theo chiều rộng.
Chúng tôi sử dụng cookie để cung cấp cho bạn trải nghiệm duyệt web tốt hơn, phân tích lưu lượng truy cập trang web và cá nhân hóa nội dung. Bằng cách sử dụng trang web này, bạn đồng ý với việc chúng tôi sử dụng cookie. Chính sách bảo mật